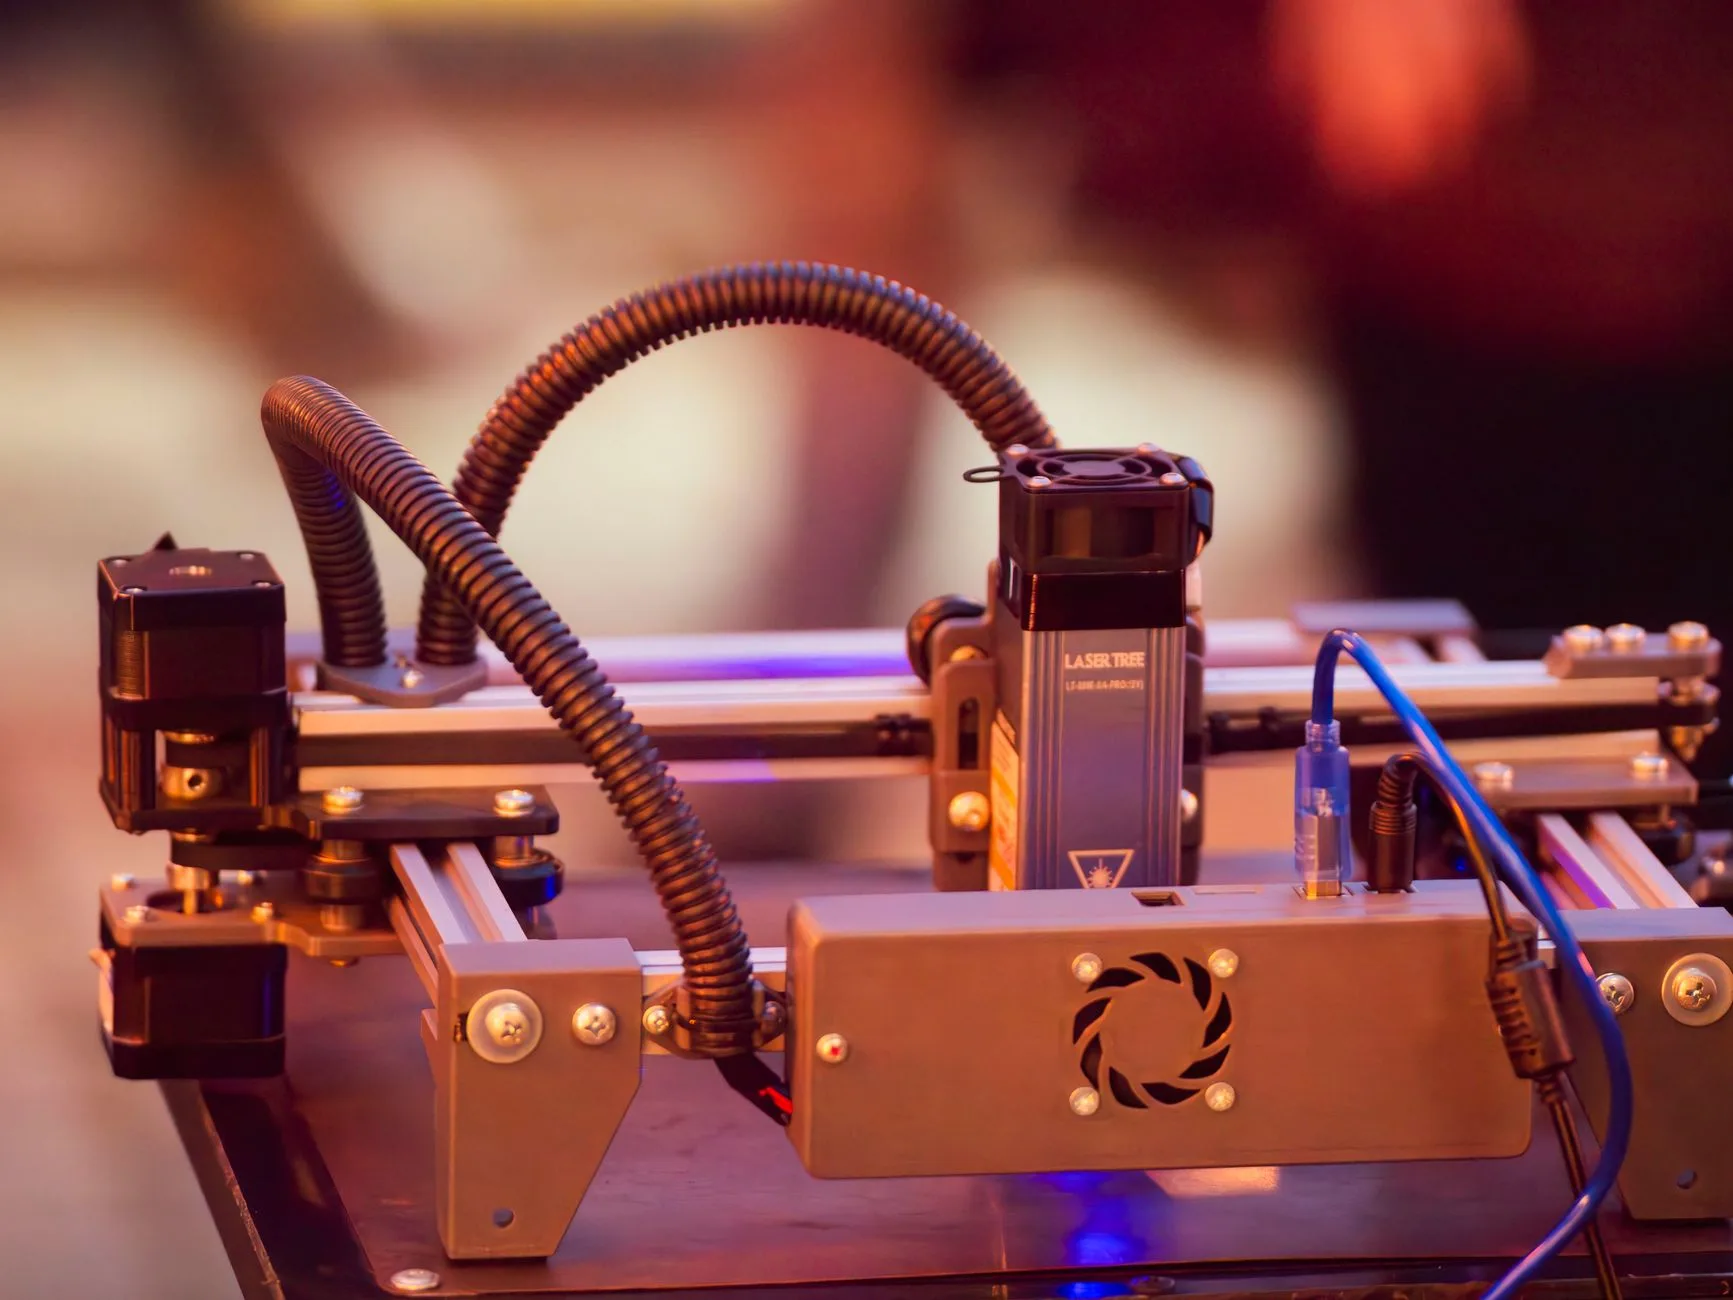
레이저 광원 선택이 가공 품질과 생산성을 결정하는 이유
제조 및 가공 현장에서 레이저 각인 장비를 도입할 때 가장 먼저 검토해야 할 요소는 레이저의 광원과 파장입니다. 레이저 가공은 광원에서 방출된 에너지 파장이 대상 소재에 흡수되면서 발생하는 열적 또는 화학적 반응을 이용합니다. 소재마다 특정 파장의 빛을 흡수하거나 반사·투과하는 분자 구조적 특성이 다르기 때문에, 광원 선택이 적절하지 않으면 절단 및 마킹이 불가능하거나 소재가 손상될 수 있습니다.
또한 광원 종류에 따라 기계적 모션 제어 방식도 달라집니다. 주로 X-Y 축 갠트리(Gantry) 이동 방식을 사용하는 장비는 대형 판재 가공에 유리한 반면, 갈바노 스캐너(Galvano Scanner) 거울을 이송하여 빔을 편광시키는 방식은 고속 정밀 마킹에 특화되어 있습니다. 따라서 가공하려는 소재의 물리적 성질, 정밀도 요구 수준, 작업 영역, 생산 속도 목표를 종합적으로 반영하여 광원을 결정해야 합니다.
4대 주요 레이저 광원별 메커니즘과 가공 적합성 분석
산업 현장과 공방에서 널리 활용되는 대표적인 광원은 블루 다이오드, CO2, 파이버, UV 레이저로 나뉩니다. 각 광원의 파장대와 에너지 전달 메커니즘 차이는 가공 대상 소재를 명확히 구분 짓습니다.
| 광원 종류 | 대표 파장 | 주요 가공 메커니즘 | 메커니즘 및 모션 특징 | 주요 적합 소재 |
|---|---|---|---|---|
| 블루 다이오드 | 약 445nm~450nm | 열적 가공 (가시광선 흡수) | 반도체 P-N 접합 / 주로 갠트리 방식 | 나무, 가죽, 종이, MDF, 코팅 금속 |
| CO2 레이저 | 약 10.6µm | 열적 가공 (원적외선 흡수) | 기체 기압 방전 / 갠트리 미러 반사 방식 | 아크릴(투명 포함), 목재, 유리, 가죽 |
| 파이버 레이저 | 약 1.06µm | 열적 가공 (근적외선 흡수) | 광섬유 매질 고체 레이저 / 갈바노 스캐너 | 스테인리스, 알루미늄, 구리 등 금속류 전반 |
| UV 레이저 | 약 355nm | 광화학적 냉간 가공 (자외선) | 3배음파 광학 결정 변환 / 갈바노 스캐너 | 유리, 특수 플라스틱, 세라믹, PCB 기판 |
1. 블루 다이오드 레이저
반도체 P-N 접합 기술을 사용하는 블루 다이오드 레이저는 약 445nm~450nm 파장의 청색 가시광선을 출력합니다. 모듈 구조가 단공정화되어 장비의 소형화 및 저가격화가 가능합니다. 초기 도입 비용과 유지보수 부담이 낮아 시제품 제작, 소상공인 판촉물 가공, 공예 분야에 적합합니다. 다만 투명 아크릴이나 흰색 소재는 청색광을 투과하거나 반사하므로 가공할 수 없으며, 출력 밀도의 한계로 CO2나 파이버 레이저 대비 작업 속도가 상대적으로 느립니다.
2. CO2 레이저
약 10.6µm 파장의 원적외선 에너지 빔을 방출하는 CO2 레이저는 비금속 재료에 대한 에너지 흡수율이 매우 높습니다. 투명 아크릴, 유리, 목재, 가죽 등 대부분의 유기 소재와 합성수지를 투과 없이 깔끔하게 자르고 각인할 수 있습니다. 갠트리 구조와 조합하여 대형 판재 커팅 및 인테리어 구조물 가공 현장에서 표준 장비로 쓰입니다. 그러나 철이나 알루미늄 같은 순수 금속은 파장을 반사하여 직접적인 커팅 및 깊은 마킹이 어렵고, 레이저 튜브 축과 수냉식 칠러 등 지속적인 관리가 요구됩니다.
3. 파이버 레이저
약 1.06µm 파장의 근적외선을 사용하는 파이버 레이저는 광섬유를 증폭 매질로 활용합니다. 금속 소재에 대한 에너지 흡수율이 탁월하여 스테인리스스틸, 알루미늄, 구리, 황동 등 산업용 금속 전반에 뛰어난 마킹 성능을 발휘합니다. 갈바노 고속 스캐닝 방식과 결합하여 초당 수 미터 이상의 높은 속도로 각인을 수행합니다. 광학계의 정렬 이탈 위험이 적고 소모품 교체 주기가 길어 유지비 절감 효과가 큽니다.
4. UV 레이저
355nm 파장의 단파장 자외선을 방출하는 UV 레이저는 고에너지 광자를 통해 소재의 분자 결합을 직접 끊어내는 '냉간 가공(Cold Marking)' 방식을 이용합니다. 가공 부위에 열이 거의 전달되지 않아 열 변형, 탄화, 그을음이 발생하지 않습니다. 열에 취약한 플라스틱, 의료용 세라믹, PCB 기판, 유리 표면의 초정밀 마킹 및 미세 패턴 형성에 활용됩니다.
작업 목적과 소재별 레이저 선택 및 공정 적용 절차
가공 목적에 맞는 장비를 선정한 뒤에는 안정적인 생산성을 확보하기 위해 다음 5단계의 절차를 거쳐 공정을 구축합니다.
- 소재 물리 특성 분석: 대상 소재의 광파장 흡수율, 열전도율, 융점을 확인하고 투명도 및 금속 여부를 판별합니다.
- 광원 및 출력 선정: 비금속 절단은 CO2, 금속 마킹은 파이버, 미세 열 민감 가공은 UV, 소규모 단기 작업은 블루 다이오드로 1차 분류합니다.
- 가공 이송 방식 결정: 작업 면적이 넓고 절단 작업 위주인 경우 갠트리 방식을, 정밀 마킹 및 속도가 중요한 경우 갈바노 스캐너 방식을 선택합니다.
- 집중 초점 및 초점 거리 최적화: 렌즈의 초점 거리(Focal Length)에 따라 빔 스팟 크기와 가공 깊이가 변하므로, 각인 해상도와 절단 두께에 적합한 렌즈를 세팅합니다.
- 시험 가공 및 속도·출력 매핑: 샘플 테스트를 통해 출력을 과도하게 높이지 않으면서도 그을음과 열 손상을 최소화하는 가공 파라미터를 확정합니다.
장비 운용 및 유지보수 시 필수 고려사항
레이저 장비의 정밀도와 광원 수명을 유지하기 위해서는 주기적인 점검이 필수적입니다.
- 공냉 및 수냉 쿨링 시스템: CO2 레이저 및 고출력 파이버·UV 장비는 광원의 열적 변형을 막기 위해 냉각수 온도 유지가 중요합니다. 칠러 수온 조절 실패 시 출력이 저하되거나 발진 튜브가 파손될 수 있습니다.
- 광학계 청결 관리: 미러, 포커스 렌즈, 프로텍션 글라스 표면에 먼지나 분진이 들러붙으면 레이저 빔 에너지를 흡수하여 렌즈가 열 손상을 입습니다. 에어 블로우 및 전용 렌즈 클리너를 이용한 지속적 관리가 요구됩니다.
- 집진 및 배기 설비: 아크릴, 가죽, 플라스틱 가공 시 발생하는 유해가스와 미세 분진은 작업자의 안전을 위협하고 광학 부품을 오염시키므로 적절한 용량의 집진기를 결합해야 합니다.
레이저각인기 도입 관련 자주 묻는 질문 (FAQ)
Q1. 파이버 레이저로 나무나 투명 아크릴을 잘라낼 수 있나요?
아닙니다. 파이버 레이저의 1.06µm 파장은 목재나 투명 아크릴에 흡수되지 않고 대부분 투과하거나 산란됩니다. 목재 절단이나 투명 아크릴 가공이 목적이라면 10.6µm 파장을 사용하는 CO2 레이저를 사용하는 것이 정석입니다.
Q2. 블루 다이오드 레이저로 금속 표면에 마킹하는 것은 완전히 불가능한가요?
순수 금속을 자르거나 깊게 깎아내는 것은 불가능합니다. 하지만 표면에 착색 코팅이 되어 있거나 특수 마킹 착색제를 도포한 경우에는 코팅층을 반응시켜 표면 마킹 효과를 낼 수 있습니다. 금속 자체의 직접 각인에는 파이버 레이저가 적합합니다.
Q3. UV 레이저는 왜 파이버나 CO2 장비보다 가격대가 높게 형성되어 있나요?
UV 레이저는 기동 시 고조파 변환 기술을 사용하여 기본 파장을 355nm의 자외선 영역으로 변환해야 합니다. 고성능 광학 결정과 밀폐형 정밀 제어 모듈이 탑재되므로 수명 관리 및 부품 원가가 높아 하이엔드 정밀 공정용으로 주로 공급됩니다.
이 글의 출력·절단 속도·가스 압력 등 수치는 일반적인 참고값입니다. 실제 조건은 장비 제조사와 모델, 광학계 상태, 소재 로트에 따라 달라지므로 작업 전 반드시 장비 매뉴얼과 시험 절단 결과를 우선하십시오.
관련 글
- 파이버 레이저 vs CO2 레이저 성능·경제성 비교 및 장비 도입·공정 최적화 가이드
- 파이버 및 CO2 레이저 절단기 가공 효율화와 에너지 절감 가이드
- 레이저 파장별 절단 가공 특성과 매개변수 최적화 실무 가이드
- 고반사 금속 레이저 절단 가공 메커니즘과 파이버 레이저 설정 가이드
- 금속 절단은 파이버가 답일까? CO₂ 레이저 절단과의 차이 총정리
제조 현장의 IT 인프라와 스마트공장 구축을 지원해 온 실무자입니다. 레이저 가공·판금 현장에서 보고 겪은 것을 바탕으로, 검증 가능한 정보만 전하려 노력합니다.